O acabamento da borda é um dos detalhes que mais aparecem no produto final, e um dos que mais expõem erros de operação. Pequenos desvios na rotina da coladeira custam retrabalho, desperdício de fita e, no fim do mês, reclamação de cliente. Reunimos os cinco erros mais comuns que vemos em marcenarias e como cada um deles é resolvido na prática.
1. Temperatura da cola fora da faixa ideal
Cola muito fria não adere; cola muito quente queima a fita ou deixa o acabamento com bolhas. Cada fabricante de cola indica uma faixa de temperatura de trabalho, e ela muda com a umidade e a temperatura ambiente da marcenaria, não só com a estação do ano. Vale checar a temperatura no início do turno e, sempre que possível, usar equipamentos com leitura e controle integrados ao painel.
✗ ErroCola muito fria ou muito quente, não adere ou queima a fita/causa bolhas.
✓ Como evitarChecar a temperatura no início do turno; usar equipamento com leitura integrada.
2. Velocidade da esteira incompatível com a fita
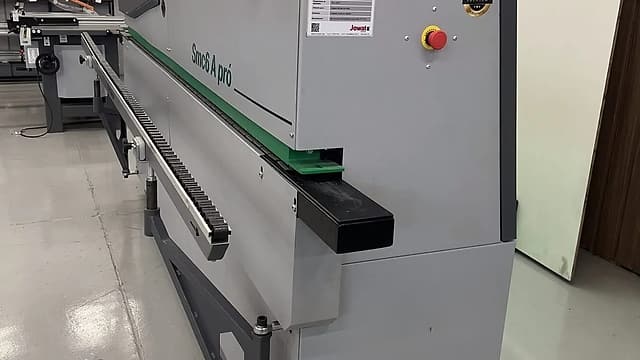
Uma esteira rápida demais para uma fita mais espessa compromete a fusão da cola; uma esteira lenta demais em produção de série derruba a produtividade sem motivo. Na linha SmC6A, por exemplo, a esteira opera a 10m/min e foi calibrada para trabalhar com fitas de 0,4 a 2,0mm, fora dessa janela, o ajuste manual de velocidade evita o problema.
✗ ErroEsteira rápida ou lenta demais para a espessura da fita.
✓ Como evitarAjustar a velocidade manualmente fora da janela calibrada da máquina.
3. Pressão dos roletes desregulada
Pressão baixa demais não fixa a fita corretamente nas curvas e nos cantos do painel; pressão alta demais marca a superfície ou estoura a borda mais fina. É um ajuste rápido, mas costuma ser o primeiro item esquecido na troca de espessura de painel.
✗ ErroPressão baixa não fixa a fita nas curvas; pressão alta marca ou estoura a borda.
✓ Como evitarReajustar a pressão dos roletes a cada troca de espessura de painel.
4. Falta de limpeza nos grupos de cola e raspagem
Resíduo de cola acumulado nos rolos e nas raspadeiras é uma das causas mais comuns de borda malacabada, e o problema é silencioso: a máquina continua rodando, só que a qualidade cai. Linhas completas, com grupo de raspa de cola dedicado, reduzem esse risco, mas a limpeza de rotina ao fim do turno ainda é insubstituível.
✗ ErroResíduo de cola acumulado nos rolos e raspadeiras, borda malacabada.
✓ Como evitarLimpeza de rotina dos grupos de cola e raspagem ao fim do turno.
5. Pular o tempo de aquecimento da máquina
Ligar a coladeira e alimentar painel no primeiro minuto é tentador quando a produção está atrasada, mas a cola só atinge a temperatura de trabalho depois do tempo de aquecimento recomendado pelo fabricante. Os primeiros painéis colados a frio costumam sair fora do padrão, e o retrabalho custa mais tempo do que os minutos economizados.
✗ ErroAlimentar painel antes da cola atingir a temperatura de trabalho.
✓ Como evitarRespeitar o tempo de aquecimento recomendado pelo fabricante.
A diferença entre uma borda perfeita e uma borda de qualidade duvidosa, na maioria das vezes, não está na máquina, está na rotina de quem opera ela.
Equipamentos com pré-aquecimento automático, controle de grupos integrados e linha completa, colagem, destopo, refilo, raspa de borda, raspa de cola e polimento em sequência, ajudam a eliminar boa parte desses erros antes que eles aconteçam. Se sua marcenaria está avaliando trocar ou atualizar a coladeira de borda, fale com um especialista Smartmaq e entenda qual configuração faz sentido para o seu volume de produção.