Author name: serinaldo@smartmaq-com-br-230067.hostingersite.com

Mesas Pneumáticas

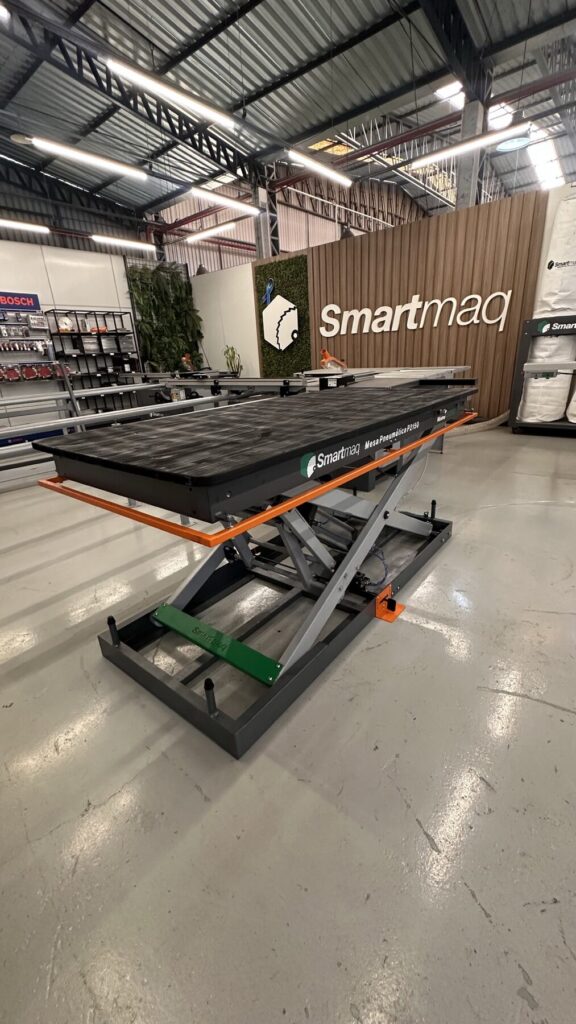
Mesa Pneumática P2150 ou P2300: qual escolher para sua marcenaria?

Na hora de comprar uma mesa pneumática, a primeira pergunta é sempre a mesma: P2150 ou P2300? A resposta depende menos do orçamento e mais do que passa pela mesa todos os dias — painéis leves e isolados ou cargas pesadas e repetidas. Vamos comparar as duas para ajudar nessa escolha. Como funciona uma mesa pneumática Uma mesa pneumática usa um sistema de acionamento a ar para elevar e abaixar a superfície de trabalho, ajustando a altura entre 360mm e 1100mm sem esforço manual e sem a fadiga de erguer painéis repetidamente. Essa faixa de curso cobre praticamente qualquer etapa do processo, da montagem ao posicionamento para corte ou furação. P2150: 150kg, ideal para o dia a dia Com capacidade de carga de até 150kg, a P2150 é a escolha mais comum para marcenarias que trabalham com painéis MDF e MDP em volumes regulares — móveis planejados, armários, portas. É a mesa que resolve o transporte e posicionamento do dia a dia sem exigir investimento em uma estrutura maior do que o necessário. P2300: 300kg, para painéis e cargas maiores Já a P2300 dobra a capacidade da P2150, suportando até 300kg. Faz sentido em operações que lidam com painéis maiores, peças sobrepostas ou cargas combinadas — por exemplo, movimentar mais de um painel ao mesmo tempo durante o corte em lote. Se a operação já sente o limite da P2150 em algum momento do processo, a P2300 elimina esse gargalo. Estrutura, curso e acabamento são os mesmos Fora a capacidade de carga, as duas mesas compartilham a mesma base: estrutura de 966×2000mm, curso de altura de 360mm a 1100mm e pintura epóxi, que resiste melhor ao desgaste do uso diário numa marcenaria do que pintura convencional. Ou seja, a decisão entre as duas é puramente sobre quanto peso a operação precisa sustentar. Segurança em primeiro lugar Ambas as versões contam com recursos de segurança no acionamento pneumático, pensados para evitar quedas ou descidas bruscas da mesa durante o uso — um detalhe que importa tanto quanto a capacidade de carga quando o equipamento entra na rotina diária da produção. A escolha entre P2150 e P2300 não é sobre qual mesa é ‘melhor’ — é sobre qual carga sua operação realmente movimenta todos os dias. Tanto a P2150 quanto a P2300 saem de fábrica com 12 meses de garantia. Se você não tem certeza de qual capacidade faz mais sentido para o seu volume de produção, fale com um especialista Smartmaq antes de decidir — é melhor dimensionar certo na primeira compra do que descobrir o limite da mesa no meio de um lote grande.
Esquadrejadeira

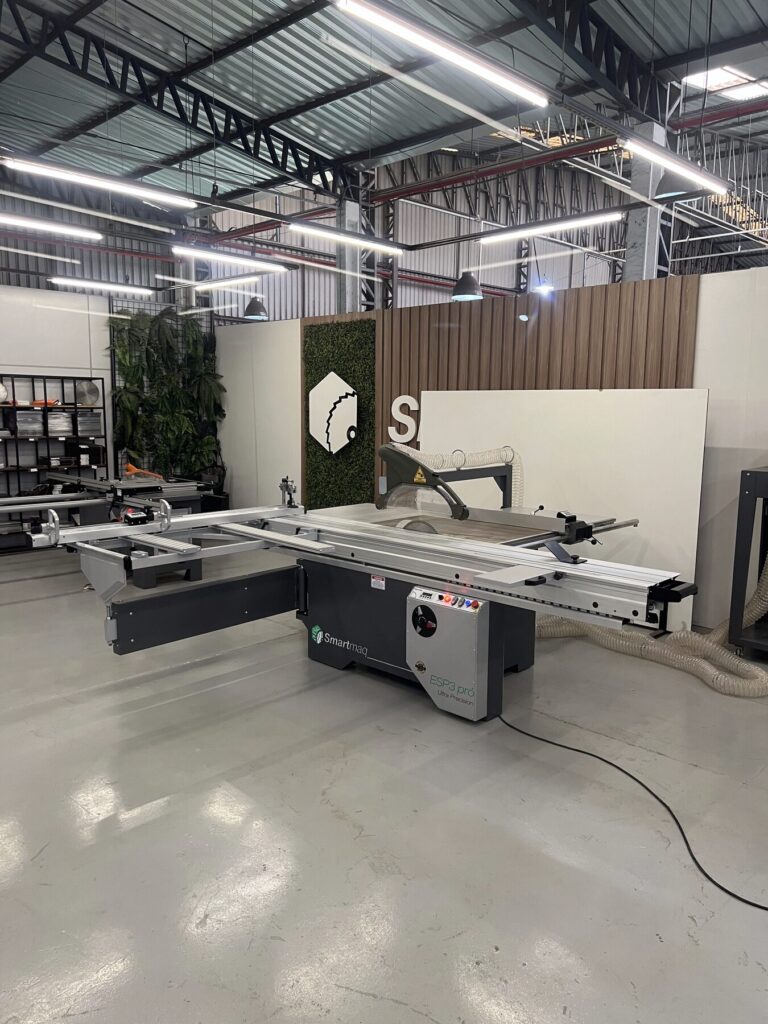
Manutenção preventiva: como aumentar a vida útil da sua esquadrejadeira

Uma esquadrejadeira bem cuidada corta com mais precisão, exige menos ajustes finos no dia a dia e evita paradas inesperadas no meio da produção. A boa notícia é que a maior parte da manutenção preventiva não exige técnico especializado — só rotina. Reunimos os cuidados que mais fazem diferença na vida útil do equipamento. 1. Limpeza da mesa móvel e da mesa fixa Serragem e resina acumuladas na mesa móvel (390×3000mm) e na mesa fixa (750×1050mm) prejudicam o deslizamento e o apoio da peça durante o corte. A limpeza diária com produto neutro — nunca solventes agressivos, que atacam o acabamento — mantém a precisão e evita riscos na superfície. ✓ FaçaLimpeza diária com produto neutro na mesa móvel e na mesa fixa. ✗ EviteSolventes agressivos — atacam o acabamento da mesa. 2. Lubrificação dos trilhos de deslizamento Os trilhos por onde a mesa móvel desliza precisam de lubrificação periódica, no intervalo indicado pelo fabricante. Excesso de graxa atrai pó e serragem, formando uma pasta que faz o efeito contrário do esperado — por isso, menos é mais. ✓ FaçaLubrificar os trilhos no intervalo indicado pelo fabricante. ✗ EviteExcesso de graxa — atrai pó e serragem e forma uma pasta. 3. Verificação do alinhamento da serra Em cortes de até 3000mm de capacidade, um pequeno desalinhamento da serra se multiplica ao longo da peça e compromete o esquadro final. Vale checar o alinhamento periodicamente, principalmente após transportar ou reposicionar a máquina. ✓ FaçaChecar o alinhamento periodicamente, principalmente após transportar a máquina. ✗ EviteIgnorar um pequeno desalinhamento — ele se multiplica ao longo do corte. 4. Atenção às RPMs e à troca de disco A esquadrejadeira opera em duas rotações (6000 e 3200 RPM), e usar a velocidade errada para o material — laminado, MDF ou madeira maciça — acelera o desgaste do disco e força o motor. Inspecionar o disco com frequência e trocá-lo ao primeiro sinal de dente quebrado ou perda de fio evita sobrecarga e mau acabamento. ✓ FaçaUsar a rotação certa (6000 ou 3200 RPM) para cada material e inspecionar o disco com frequência. ✗ EviteVelocidade errada para o material — acelera o desgaste do disco. 5. Inspeção elétrica e de correias Vibração fora do normal costuma ser o primeiro sinal de uma correia gasta ou de uma conexão elétrica solta. Uma inspeção rápida a cada poucos meses identifica esses sinais antes que se tornem uma parada não programada. ✓ FaçaInspeção rápida a cada poucos meses em correias e conexões elétricas. ✗ EviteIgnorar vibração fora do normal — é o primeiro sinal de desgaste. Manutenção preventiva não é gasto — é o que garante que a esquadrejadeira continue entregando corte de precisão depois de anos de uso intenso. Com mesa móvel de 390×3000mm, mesa fixa de 750×1050mm e capacidade de corte de até 3000mm, a esquadrejadeira é uma das máquinas que mais roda numa marcenaria — e justamente por isso é a que mais se beneficia de uma rotina simples de manutenção. Se sua produção já sente os efeitos do desgaste, fale com um especialista Smartmaq e avalie as opções de atualização ou manutenção do seu equipamento.

Coladeira de Borda

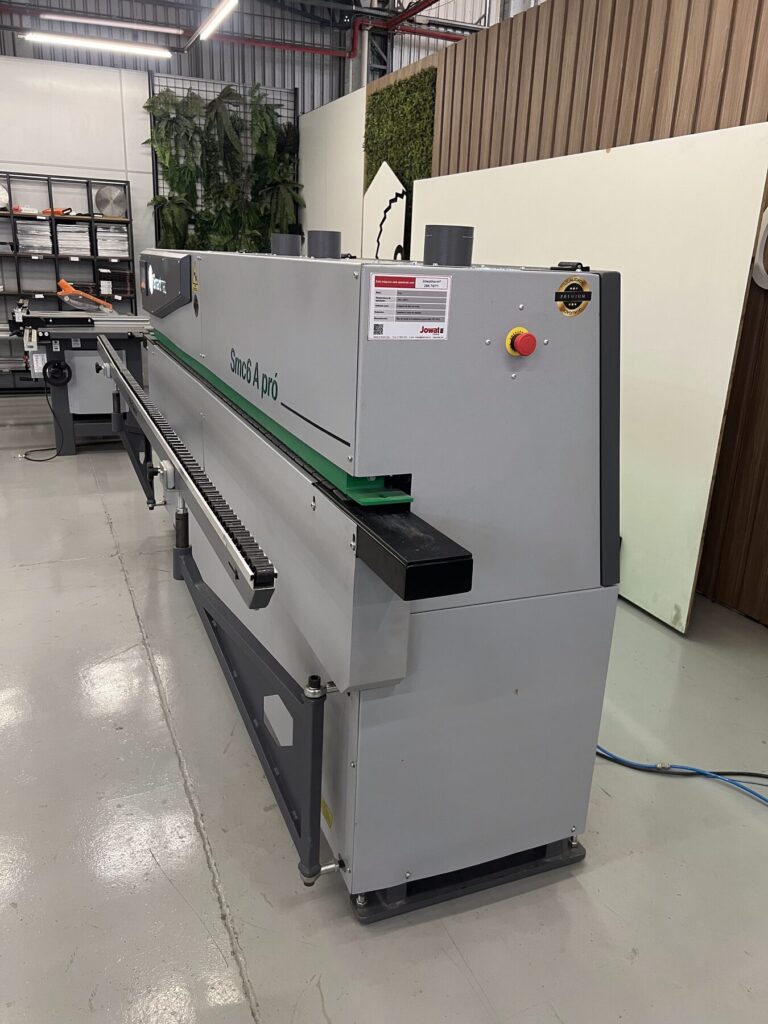
5 erros comuns na operação de coladeiras de borda (e como evitar)

O acabamento da borda é um dos detalhes que mais aparecem no produto final — e um dos que mais expõem erros de operação. Pequenos desvios na rotina da coladeira custam retrabalho, desperdício de fita e, no fim do mês, reclamação de cliente. Reunimos os cinco erros mais comuns que vemos em marcenarias e como cada um deles é resolvido na prática. 1. Temperatura da cola fora da faixa ideal Cola muito fria não adere; cola muito quente queima a fita ou deixa o acabamento com bolhas. Cada fabricante de cola indica uma faixa de temperatura de trabalho — e ela muda com a umidade e a temperatura ambiente da marcenaria, não só com a estação do ano. Vale checar a temperatura no início do turno e, sempre que possível, usar equipamentos com leitura e controle integrados ao painel. ✗ ErroCola muito fria ou muito quente — não adere ou queima a fita/causa bolhas. ✓ Como evitarChecar a temperatura no início do turno; usar equipamento com leitura integrada. 2. Velocidade da esteira incompatível com a fita Uma esteira rápida demais para uma fita mais espessa compromete a fusão da cola; uma esteira lenta demais em produção de série derruba a produtividade sem motivo. Na linha SmC6A, por exemplo, a esteira opera a 10m/min e foi calibrada para trabalhar com fitas de 0,4 a 2,0mm — fora dessa janela, o ajuste manual de velocidade evita o problema. ✗ ErroEsteira rápida ou lenta demais para a espessura da fita. ✓ Como evitarAjustar a velocidade manualmente fora da janela calibrada da máquina. 3. Pressão dos roletes desregulada Pressão baixa demais não fixa a fita corretamente nas curvas e nos cantos do painel; pressão alta demais marca a superfície ou estoura a borda mais fina. É um ajuste rápido, mas costuma ser o primeiro item esquecido na troca de espessura de painel. ✗ ErroPressão baixa não fixa a fita nas curvas; pressão alta marca ou estoura a borda. ✓ Como evitarReajustar a pressão dos roletes a cada troca de espessura de painel. 4. Falta de limpeza nos grupos de cola e raspagem Resíduo de cola acumulado nos rolos e nas raspadeiras é uma das causas mais comuns de borda malacabada — e o problema é silencioso: a máquina continua rodando, só que a qualidade cai. Linhas completas, com grupo de raspa de cola dedicado, reduzem esse risco, mas a limpeza de rotina ao fim do turno ainda é insubstituível. ✗ ErroResíduo de cola acumulado nos rolos e raspadeiras — borda malacabada. ✓ Como evitarLimpeza de rotina dos grupos de cola e raspagem ao fim do turno. 5. Pular o tempo de aquecimento da máquina Ligar a coladeira e alimentar painel no primeiro minuto é tentador quando a produção está atrasada, mas a cola só atinge a temperatura de trabalho depois do tempo de aquecimento recomendado pelo fabricante. Os primeiros painéis colados a frio costumam sair fora do padrão — e o retrabalho custa mais tempo do que os minutos economizados. ✗ ErroAlimentar painel antes da cola atingir a temperatura de trabalho. ✓ Como evitarRespeitar o tempo de aquecimento recomendado pelo fabricante. A diferença entre uma borda perfeita e uma borda de qualidade duvidosa, na maioria das vezes, não está na máquina — está na rotina de quem opera ela. Equipamentos com pré-aquecimento automático, controle de grupos integrados e linha completa — colagem, destopo, refilo, raspa de borda, raspa de cola e polimento em sequência — ajudam a eliminar boa parte desses erros antes que eles aconteçam. Se sua marcenaria está avaliando trocar ou atualizar a coladeira de borda, fale com um especialista Smartmaq e entenda qual configuração faz sentido para o seu volume de produção.

Rolar para cima